


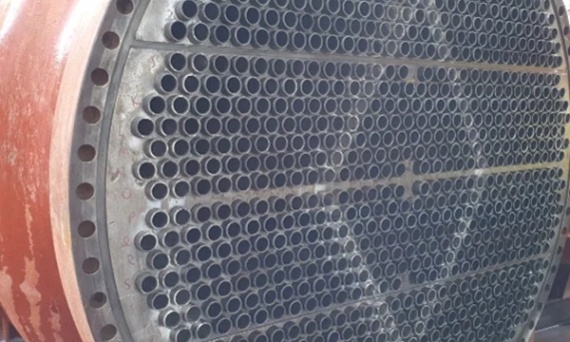
Regeneracja wymienników ciepła z HMT VersaDrive® — obróbka płyt sitowych krótsza o 87,5%
Tysiące otworów oznaczają tysiące powtarzalnych operacji. W takich warunkach dobór narzędzia wpływa na czas pracy, zużycie osprzętu i rentowność zlecenia. Przykładem jest wdrożenie rozwiertaków HMT VersaDrive® w australijskiej firmie National Engineering Group.
Wyzwanie: obróbka płyt sitowych i przegród
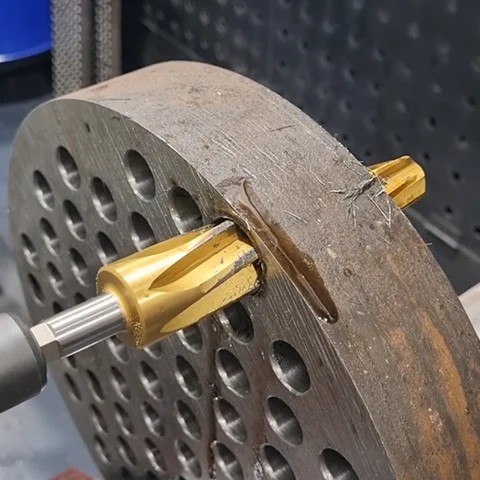
National Engineering Group regeneruje wymienniki ciepła stosowane w produkcji tlenku glinu. Czyszczenie, obróbka i przygotowanie płyt sitowych oraz przegród wewnętrznych były czasochłonne. Firma zwróciła się do, dystrybutora HMT, który zaproponował rozwiertaki VersaDrive® Impact Reamer napędzane kluczami udarowymi.
Wyniki wdrożenia
| Zakres prac | Dotychczasowa metoda | HMT VersaDrive® |
|---|---|---|
| Płyty sitowe — 1000 otworów na płytę | Rozwiertak z napędem obrotowym | Rozwiertak z napędem udarowym |
| Czas obróbki | 48 godzin | 6 godzin |
| Zużycie rozwiertaków | Minimum 3 na płytę | 1 na 4 płyty |
| Przegrody — 3000–4000 otworów | Frezy trzpieniowe z węglików i szlifierki proste | Rozwiertaki VersaDrive® |
| Czas prac | 240 godzin | 72 godziny |
| Wykorzystane wyposażenie | 40 frezów i 2 szlifierki | 2 rozwiertaki |
Oznacza to 87,5% krótszy czas obróbki płyt sitowych oraz 70% krótszy czas prac przy przegrodach. HMT podaje również oszczędności narzędziowe: do 5000 $ na zadanie przy płytach i 880 $ przy przegrodach.
Wyniki dotyczą konkretnego wdrożenia i opisanych operacji, a nie czasu całego remontu wymiennika.
Rozwiertaki przystosowane do współpracy z kluczem udarowym
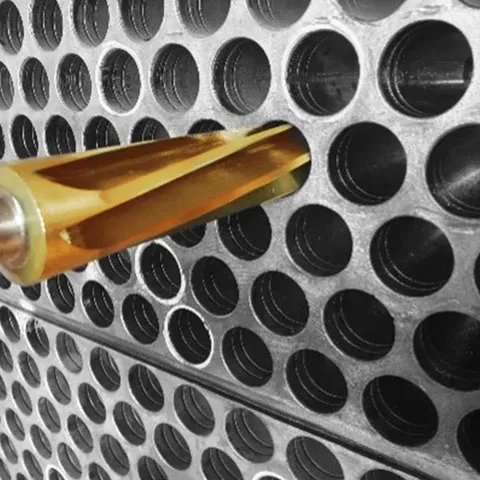
HMT VersaDrive® Impact Reamer służy do powiększania i dopasowywania istniejących otworów w metalu. Konstrukcja łączy sześć rowków skrawających, powłokę z azotku tytanu TiN oraz specjalne hartowanie umożliwiające pracę z napędem udarowym.
Sześciokątny chwyt zapewnia pewne przenoszenie napędu, a adaptery VersaDrive® Rapid Lock pozwalają stosować narzędzia z różnymi elektronarzędziami, w tym wiertarkami magnetycznymi. Powłoka TiN ogranicza nagrzewanie podczas obróbki.
Sposób pracy należy dobrać do materiału i rodzaju otworu. Producent zaleca napęd obrotowy do stali nierdzewnej, a w przypadku otworów wycinanych płomieniem, plazmą lub laserem — użycie wiertarki magnetycznej zamiast pracy udarowej. Do materiałów grubszych niż 20 mm rekomenduje serię VersaDrive® MAX.
Liczy się koszt wykonania otworu
Przy zakupie narzędzi do powtarzalnej obróbki warto uwzględnić więcej niż cenę pojedynczej sztuki. Na koszt zadania składają się również robocizna, częstotliwość wymiany osprzętu i czas zajęcia stanowiska.
Dlatego praktyczne porównanie powinno obejmować ten sam materiał, średnicę, grubość oraz wymagania dotyczące gotowego otworu. Dopiero zestawienie czasu pracy, zużycia narzędzi i jakości wykonania pozwala ocenić opłacalność zmiany technologii.
HMT VersaDrive® w ofercie GRUPY X
Wprowadzając linię HMT VersaDrive®, kierujemy ją do firm poszukujących wydajnych rozwiązań do obróbki otworów, prac montażowych i remontowych.
Chcesz dobrać rozwiertak do swojego zastosowania? Skontaktuj się z nami. Podaj rodzaj materiału, jego grubość, średnicę początkową i docelową otworu oraz posiadane elektronarzędzie. Na tej podstawie pomożemy dobrać narzędzie i sposób napędzania.
